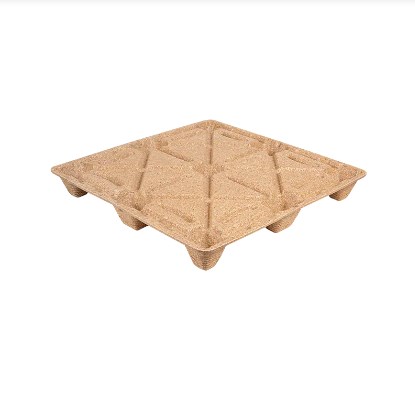
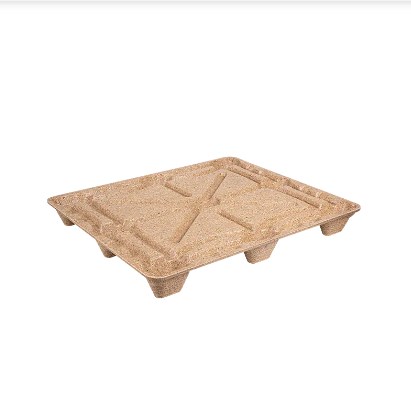
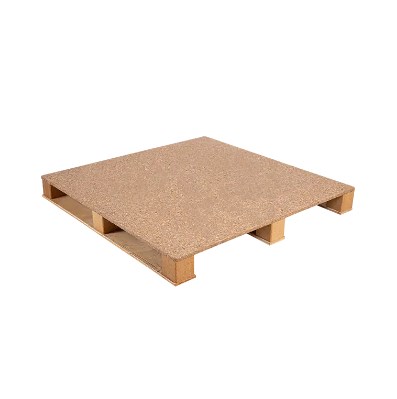
Pallet in legno stampato, noti anche come pallet in legno pressato, pallet in legno pressato o pallet in legno compresso , vengono prodotti combinando particelle o fibre di legno preparate con un legante e formando la miscela all'interno di uno stampo riscaldato sotto pressione.
A differenza dei tradizionali pallet in legno inchiodati, il piano del pallet, le nervature di supporto, i piedi e la geometria dell'ingresso delle forche possono essere formati come un'unica struttura integrata. Questo approccio produttivo consente di ridurre i componenti sciolti, controllare la geometria dei pallet, creare design impilabili e utilizzare segatura, trucioli di legno, fibra di legno riciclata e altri residui idonei della lavorazione del legno.
Per gli acquirenti e i produttori di pallet, tuttavia, il successo della modellatura dei pallet in legno stampato dipende da molto di più del semplice aumento della pressione della pressa. Interagiscono tra loro l'umidità della materia prima, la distribuzione delle particelle, la chimica del legante, la temperatura dello stampo, il peso della carica, la geometria dello stampo, il tempo di indurimento e il raffreddamento.
Questa guida spiega le principali considerazioni ingegneristiche coinvolte nella progettazione e produzione di pallet in legno stampato per applicazioni logistiche ed di esportazione.

1. Processo di produzione di pallet in legno stampato e parametri critici di modellatura
Una tipica linea di pallet stampati segue una sequenza controllata:
Preparazione delle materie prime → Frantumazione e vagliatura → Essiccazione e condizionamento dell'umidità → Miscelazione dell'adesivo → Pesatura della carica → Riempimento dello stampo → Pressatura a caldo → Indurimento → Sformatura → Raffreddamento → Ispezione
Preparazione della materia prima
Trucioli di legno, segatura, trucioli e legno riciclato normalmente devono essere trasformati in una distribuzione delle particelle ragionevolmente coerente prima dello stampaggio.
Pezzi eccessivamente grandi possono impedire il riempimento uniforme della cavità, mentre una proporzione eccessiva di fini può aumentare la richiesta di legante e ridurre la permeabilità durante la pressatura a caldo.
Il controllo dell'umidità è particolarmente importante. I processi di modellatura del legno pubblicati utilizzano comunemente materiale con un'umidità inferiore a circa il 10%, sebbene alcuni sistemi leganti e percorsi di produzione operino a livelli diversi. Il valore ottimale dovrebbe quindi essere stabilito attraverso prove piuttosto che copiato da un'altra linea di produzione.
Tipiche finestre di sviluppo
I seguenti valori dovrebbero essere trattati come punti di partenza per lo sviluppo del processo, non specifiche universali .
| Condizione della materia prima | Intervallo di umidità iniziale | Temperatura dello stampo | Pressione di formatura effettiva | Ciclo di sviluppo tipico |
| Segatura fine/fibra di legno | 5-10% | 150–200°C | 2–5MPa | 2–6 minuti |
| Particelle miste di legno riciclato | 6-10% | 160–210°C | 2,5–5 MPa | 3–8 minuti |
| Fiocchi/fili più grossi | Dipendente dal legante | 150–220°C | 2–5MPa | 3–10 minuti |
I processi storici di modellatura del legno riportano temperature di modellatura intorno 150–220°C , pressioni di circa 20–80 kg/cm² e tempi di stampaggio che vanno da pochi secondi a diversi minuti. Altri sistemi di fili di legno modellati utilizzano approssimativamente 300–700 PSI con cicli di pressatura di circa 2–10 minuti , a seconda dello spessore, della densità, dell'umidità e della chimica del legante.
Il punto importante è questo le specie legnose da sole non dovrebbero determinare le impostazioni della pressa . La dimensione delle particelle, la densità apparente, il legante, lo spessore del pallet, la profondità delle nervature, il design dello stampo e la distribuzione della carica sono spesso altrettanto importanti.
Monitoraggio della produzione consigliato
Per una nuova linea, utili punti di controllo QC includono:
- Umidità della materia prima: ogni lotto in entrata e almeno ogni ora durante la produzione
- Dosaggio del legante: ciascun lotto di formulazione
- Peso della carica: pezzi di prima scelta e controlli periodici durante ogni turno
- Temperatura dello stampo: registrato continuamente
- Pressione di stampa e tempo di permanenza: registrati per ogni ciclo in cui è disponibile la registrazione dei dati del PLC
- Dimensioni critiche: primo articolo più campionamento in-process programmato
- Peso del pallet: campionamento SPC periodico per identificare la variazione di carica
- Prove di carico distruttivo: secondo il piano di validazione della produzione approvato
L'ottimizzazione del processo dovrebbe utilizzare i risultati effettivi dei test dimensionali, di densità, di umidità e di carico per definire la finestra di produzione accettabile.
2. Progettazione di stampi e attrezzature per pallet in legno stampato impilabili
Lo stampo determina molto più dell’aspetto del pallet. Controlla flusso del materiale, rigidità strutturale, efficienza di nidificazione, accessibilità alle forche, densità locale e affidabilità di sformatura .
Elementi di progettazione importanti includono:
Angoli di sformo
Le pareti verticali e i piedini profondi del pallet richiedono un tiraggio sufficiente per fuoriuscire in modo pulito dallo stampo. Potrebbe iniziare una progettazione preliminare 1–3 gradi , con uno sformo aggiuntivo considerato per elementi di nidificazione più profondi o superfici suscettibili ad attaccarsi.
Nervature e rinforzi
Invece di semplicemente aumentare lo spessore dell’intero pallet, il rinforzo dovrebbe essere concentrato su:
- zone di ingresso delle forche;
- piedi per pallet;
- transizioni del mazzo;
- regioni ad alto momento flettente;
- percorsi di trasferimento del carico tra impalcato e supporti.
Transizioni fluide e ampi raggi interni aiutano a ridurre le concentrazioni di stress e a migliorare il flusso del materiale.
Geometria di nidificazione
Per i pallet impilabili, gli ingegneri dovrebbero verificare:
spazio sul piano superiore conicità della gamba profondità di annidamento spazio di separazione altezza del pallet impilato
Un pallet troppo stretto può essere difficile da separare dopo lo stoccaggio, mentre uno spazio eccessivo spreca il volume di trasporto.
Sfiato e flusso di materiale
Le cavità profonde possono intrappolare il vapore o impedire al materiale di raggiungere gli angoli. Lo sfiato dello stampo, la distribuzione del mangime e il posizionamento della carica locale dovrebbero pertanto essere valutati prima di finalizzare gli strumenti di produzione.
I file di progettazione utili includono comunemente:
- PASSO
- IGES
- Parasolido
- DXF per profili 2D e disegni di ispezione
Prima di realizzare uno stampo di produzione completa, i produttori possono utilizzare Modelli geometrici stampati in 3D, inserti di prototipi lavorati a macchina o strumenti di sviluppo dell'alluminio per verificare le dimensioni del pallet, gli spazi tra le forche, il piazzamento e l'idoneità del pacco.
Una revisione di base della progettazione dello stampo dovrebbe chiedere:
- Il pallet può staccarsi senza danneggiare nervature o piedini?
- La carica è in grado di raggiungere ogni cavità profonda?
- Le aree critiche sono sufficientemente spesse senza materiale non necessario?
- Le aree usurate possono essere sostituite utilizzando gli inserti?
- Le zone di riscaldamento sono bilanciate?
- Le prese d'aria e le superfici dello stampo possono essere pulite facilmente?
- È possibile misurare le dimensioni critiche utilizzando calibri ripetibili?
3. Materie prime del legno, adesivi e considerazioni sulla conformità degli Stati Uniti
Il costo delle materie prime è uno degli aspetti attrattivi della produzione di pallet stampati perché possono essere utilizzati processi adeguati segatura, trucioli di legno, particelle di legno recuperate e altri residui puliti della lavorazione del legno .
Tuttavia, le materie prime riciclate devono essere controllate.
Frammenti di metallo, plastica, vernice, corteccia eccessiva, terra o rifiuti chimicamente contaminati possono interferire con lo stampaggio e creare problemi di conformità o qualità.
Selezione del raccoglitore
Le famiglie di leganti comuni nelle applicazioni di legno ingegnerizzato includono sistemi fenolici e leganti a base di isocianato come MDI.
| Considerazione sul raccoglitore | Legante di tipo fenolico | Raccoglitore di tipo MDI |
| Resistenza all'umidità | Bene | Molto buono |
| Incollaggio strutturale | Bene | Alto |
| Condizioni di cura | Dipendente dal calore | Altoly formulation dependent |
| Contributo di formaldeide | Deve essere valutato | Nessuna formaldeide aggiunta dall'isocianato stesso |
| Sensibilità di elaborazione | Moderato | Richiede un attento controllo dell'umidità e della manipolazione |
| Costo | Spesso competitivo | Spesso più alto |
La formulazione corretta dovrebbe bilanciare resistenza meccanica, resistenza all'umidità, tempo di lavorazione, requisiti di emissioni, riciclabilità e costi.
TSCA Titolo VI e CARB
Un errore comune è affermare che ogni pallet in legno stampato sia automaticamente regolamentato TSCA Titolo VI .
L'EPA regola specificamente le categorie di prodotti in legno composito, tra cui compensato di legno duro, pannelli di fibra a media densità e pannelli di particelle , insieme ai prodotti finiti applicabili contenenti tali prodotti regolamentati. Pertanto, un produttore di pallet stampati dovrebbe determinare se la costruzione del suo materiale specifico rientra nelle definizioni normative piuttosto che affermare automaticamente che tutti i pallet stampati richiedono la certificazione TSCA Titolo VI.
Per i progetti statunitensi, i team di procurement e conformità dovrebbero esaminare:
- classificazione delle materie prime;
- chimica dei leganti;
- SDS del fornitore e documentazione tecnica;
- requisiti applicabili in materia di formaldeide;
- documentazione relativa al contenuto riciclato;
- Requisiti di approvvigionamento FSC o SFI laddove specificati dall'acquirente.
ISPM 15 e Legno Lavorato
L'ISPM 15 affronta principalmente i rischi fitosanitari derivanti da materiale da imballaggio in legno grezzo utilizzati nel commercio internazionale.
Lo standard IPPC esclude gli imballaggi in legno fabbricati con legno lavorato in modo tale da renderlo effettivamente esente dal rischio di parassiti, con il compensato fornito come esempio tipico.
Questo principio del legno lavorato può rappresentare un vantaggio importante per i pallet in legno stampato o pressato realizzati correttamente. Tuttavia, gli esportatori dovrebbero confermare la classificazione del pallet specifico e i requisiti del paese di destinazione invece di fare affidamento solo su una dichiarazione di marketing.
4. Rifilatura, tolleranze dimensionali e test delle prestazioni dei pallet
Dopo la sformatura e il raffreddamento, i pallet potrebbero richiedere la rifilatura dei bordi, la rimozione delle bave, la perforazione, la marcatura di identificazione, la levigatura o altre operazioni di finitura.
Per la produzione ripetuta, la rifilatura CNC può fornire risultati costanti:
- lunghezza e larghezza del pallet;
- aperture della forcella;
- geometria dell'angolo;
- localizzazione delle caratteristiche;
- ritagli personalizzati.
Invece di applicare tolleranze di lavorazione inutilmente strette all’intero pallet, il disegno dovrebbe identificarlo dimensioni critiche per la funzione .
Ad esempio, un disegno di sviluppo potrebbe avere come target circa ±1–2 mm sulle dimensioni controllate selezionate e ±2–3 mm sulle dimensioni complessive maggiori , ma le tolleranze effettive devono essere confermate da studi di capacità dello stampo e dati di produzione.
Convalida delle prestazioni dei pallet
Test importanti possono includere:
- compressione statica;
- flessione del ponte;
- manovrabilità dinamica;
- movimentazione con carrelli elevatori;
- resistenza agli urti o alle cadute;
- stabilità dell'impilamento;
- simulazione di scaffalature in cui il pallet è destinato all'uso su scaffalature;
- prove di condizionamento dell'umidità.
La corrente ISO 8611-1:2025 specifica i metodi per valutare i nuovi pallet piatti, inclusi test di carico nominale, test di carico di lavoro massimo e confronto di durabilità. ISO 8611-2:2025 affronta i requisiti prestazionali e la selezione dei test.
Per le applicazioni statunitensi, ASTM D1185-98a(2025) fornisce metodi di prova dinamica di compressione statica, flessione e per pallet fabbricati con materiali tra cui legno massiccio e compositi di legno. ASTM raccomanda inoltre test sul campo per verificare le prestazioni nell'ambiente di distribuzione previsto.
Per i clienti che utilizzano il comune 48 × 40 pollici ingombro pallet USA , la compatibilità dovrebbe essere verificata anche rispetto ai carrelli elevatori, ai transpallet, ai trasportatori, alle scaffalature, ai sistemi di avvolgimento con film estensibile e all'automazione del magazzino del cliente.
5. Ridimensionamento della produzione di pallet stampati: costi, produttività e risoluzione dei problemi
Un prototipo di successo non produce automaticamente una linea di produzione economica.
Quando si passa dalla produzione pilota a più turni, i produttori dovrebbero tenere traccia di:
tempo di ciclo, tempo di attività, disponibilità dello stampo, tempo di cambio formato, capacità dell'essiccatore, capacità di miscelazione dell'adesivo, manodopera, tasso di scarto e tempo di raffreddamento.
Un semplice modello di costo unitario può essere scritto come:
Costo unitario = Legno Materia prima Legante Energia Manodopera Manutenzione Scarti Ammortamento stampi Ammortamento attrezzature
Per il rivestimento degli stampi:
Costo dello stampo per pallet = Investimento totale nello stampo ÷ Produzione prevista nel corso della sua vita
Un modello di produzione dovrebbe quindi includere:
| Costo / Production Variable | Ingresso |
| Premere il tempo del ciclo | min/ciclo |
| Cavità per stampo | pz |
| Orari di funzionamento | ora/giorno |
| OEE | % |
| Giorni lavorativi | giorni/anno |
| Produzione annuale | pallet/anno |
| Consumo di legna | kg/pallet |
| Consumo di legante | kg/pallet |
| Energia elettrica/termica | per pallet |
| Tasso di scarto | % |
| Investimento nella muffa | USD |
| Durata prevista dello stampo | cicli |
Ciò consente agli acquirenti di confrontare i costi di una pressa con più stampi, più presse o livelli più elevati di automazione.
Difetti comuni di stampaggio
| Difetto | Possibile causa | Primo controllo | Azione correttiva |
| Riempimento incompleto | Carica insufficiente o cattiva distribuzione | Caricare il peso | Riequilibrare il posizionamento della carica |
| Vuoti superficiali | Incoerenza di umidità o legante | Umidità e miscelazione | Asciugatura e miscelazione corrette |
| Deformazione | Riscaldamento o raffreddamento non uniforme | Mappa della temperatura dello stampo | Bilanciare riscaldamento e raffreddamento |
| Costole deboli | Scarso flusso di materiale | Riempimento della cavità costale | Modificare la distribuzione o la geometria dello stampo |
| Delaminazione | Cura incompleta | Ciclo e legante | Regolare le condizioni di polimerizzazione |
| Bagliore eccessivo | Sovraccarico o usura dello stampo | Superfici di chiusura | Ridurre la carica o la manutenzione dello stampo |
I dati di tendenza dovrebbero essere utilizzati quando possibile. Un aumento graduale del peso del pallet, delle bave, della variazione di temperatura o della deriva dimensionale possono rivelare un problema di processo prima che si verifichino guasti gravi.
Sviluppo di un pallet in legno modellato personalizzato con Ronsun
La progettazione più efficace dei pallet stampati inizia con l'effettiva applicazione logistica.
Quando si discute di un nuovo progetto di pallet con Ronsun Import & Export Co., Ltd. , le informazioni utili includono:
- lunghezza, larghezza e altezza richieste del pallet;
- requisiti di carico statico e dinamico;
- ingresso di carrelli elevatori e transpallet;
- condizioni di stoccaggio a pavimento, in pila o su scaffale;
- requisiti di nidificazione;
- destinazioni di esportazione;
- volume di acquisti annuale;
- requisiti ambientali o di contenuto riciclato;
- test richiesti o documentazione di conformità.
Ronsun può collaborare con gli acquirenti per valutare le specifiche dei pallet, le strutture dei pallet stampati, le opzioni dei materiali, i requisiti dei campioni e le esigenze dei progetti personalizzati.
Per l'approvvigionamento di pallet in legno modellati personalizzati o una valutazione tecnica, contattare Ronsun Import & Export Co., Ltd. attraverso ronsun-ecopallet.com con il disegno del pallet, il carico previsto, l'applicazione e il volume di acquisto previsto.
Domande frequenti
Quale pressione, temperatura e tempo di ciclo vengono generalmente utilizzati per i pallet in legno stampato?
I processi pubblicati per il legno modellato coprono gamme ampie, ma approssimative 150–220°C, 2–5 MPa e diversi minuti per ciclo può essere utilizzato come riferimento per lo sviluppo iniziale. I parametri finali devono essere convalidati per la materia prima, il legante, lo spessore e lo stampo specifici.
Come dovrebbe essere progettato uno stampo per pallet in legno modellato inseribile?
Lo stampo deve tenere conto dell'angolo di sformo, dei piedini rastremati, dello spazio di annidamento, delle nervature di rinforzo, della geometria dell'ingresso a forcella, del flusso del materiale, dello sfiato, dell'uniformità del riscaldamento e della sformatura.
Quale adesivo è il migliore per le applicazioni su pallet stampati negli Stati Uniti?
Non esiste un unico raccoglitore migliore. I sistemi basati su MDI possono fornire un legame forte e resistente all’umidità, mentre i sistemi fenolici sono ben consolidati per il legno ingegnerizzato durevole. La selezione dovrebbe considerare prestazioni, condizioni di processo, emissioni, costi e applicabilità normativa.
Quali standard vengono utilizzati per testare la capacità di carico dei pallet stampati?
I riferimenti comuni includono ISO 8611-1:2025, ISO 8611-2:2025 e ASTM D1185-98a(2025) . La sequenza di test appropriata dipende dall'ambiente di manipolazione e stoccaggio previsto.
Come viene calcolato il ROI dei pallet stampati?
Stimare innanzitutto la produzione annuale, quindi calcolare le materie prime, i leganti, la manodopera, l'energia, la manutenzione, gli scarti, l'ammortamento delle attrezzature e l'ammortamento dello stampo per pallet. Confrontare il costo unitario risultante con l'acquisto attuale dei pallet e il costo logistico.
Quali sono i difetti più comuni dei pallet stampati?
I problemi tipici includono riempimento incompleto della cavità, vuoti superficiali, bava eccessiva, nervature deboli, delaminazione, adesione e deformazione. La risoluzione dei problemi dovrebbe iniziare con il peso della carica, l'umidità, il dosaggio del legante, la temperatura dello stampo, la cronologia della pressione e le condizioni di raffreddamento.