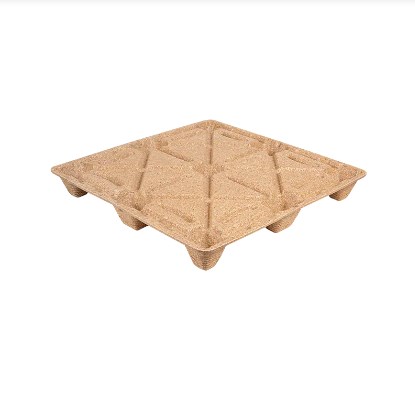
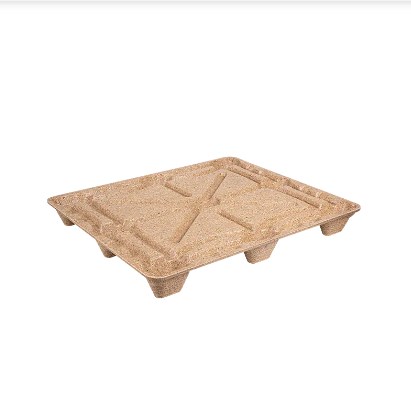
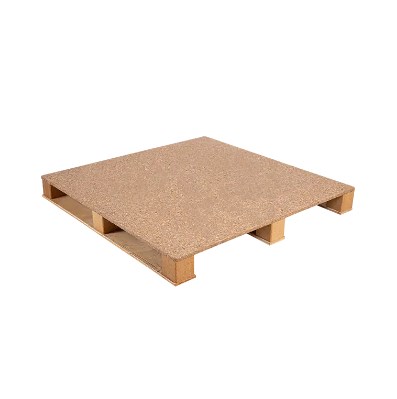
La riduzione del peso dei pallet può ridurre il consumo di materiale, semplificare la movimentazione e diminuire la quantità di imballaggi trasportati con ogni spedizione. Ma per i pallet in legno stampato, l’alleggerimento non è semplicemente una questione di utilizzo di meno fibre. Rimuovere il materiale dalla posizione sbagliata e il risultato potrebbe essere un'eccessiva deflessione del piatto, piedi deboli, aree di ingresso delle forche danneggiate o prestazioni di impilamento ridotte.
La sfida ingegneristica è quindi più precisa: i produttori devono eliminare la massa non necessaria preservando al contempo il materiale e il supporto strutturale necessari nelle aree ad alto stress. La geometria dello stampo, la distribuzione della densità, la preparazione delle particelle di legno, il dosaggio del legante, il peso della carica e i parametri della pressa a caldo contribuiscono tutti all'equilibrio finale resistenza/peso.
Principio fondamentale: L’obiettivo non è produrre il pallet più leggero possibile. Si tratta di produrre il pallet più leggero che soddisfi costantemente i requisiti prestazionali dell'applicazione logistica prevista.
Il peso del pallet è un obiettivo di progettazione, non solo un obiettivo di risparmio di materiale
Ogni chilogrammo aggiunto a un pallet ha delle conseguenze. Un peso maggiore normalmente significa più fibra di legno e legante, costi aggiuntivi del materiale e una maggiore massa di imballaggi in movimento lungo la catena di fornitura. Per le spedizioni che si avvicinano ai limiti di carico utile di camion o container, il peso della tara del pallet può anche ridurre la quantità di carico vendibile che può essere trasportato.
L’estremo opposto crea un problema diverso. Un pallet che è stato alleggerito in modo aggressivo può ancora sembrare accettabile anche se mostra un'eccessiva flessione sotto carico, debolezza locale intorno ai piedi o resistenza insufficiente alla movimentazione ripetuta del carrello elevatore.
Ecco perché lo sviluppo dei pallet stampati si concentra sempre di più efficienza resistenza-peso piuttosto che solo il peso. I produttori determinano le prestazioni strutturali richieste per l’applicazione e poi lavorano a ritroso per ottimizzare l’uso del materiale.
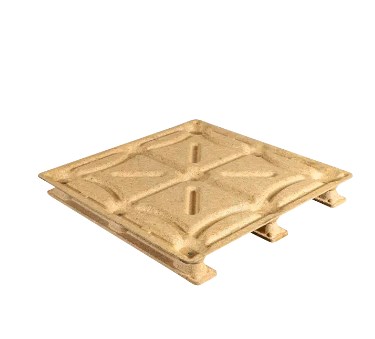
Troppo pesante Maggiore consumo di materiale Maggiore massa di trasporto Densità potenzialmente inutile
OTTIMIZZARE
Troppo leggero Rischio di deflessione più elevato Strutture locali deboli Durata di movimentazione ridotta
La progettazione corretta dipende anche da come verrà supportato il pallet. Un pallet appoggiato completamente sul pavimento è sottoposto a sollecitazioni diverse rispetto a uno sostenuto sulle travi delle scaffalature del magazzino o movimentato ripetutamente da carrelli elevatori. Per questo motivo, la riduzione del peso dovrebbe essere sempre valutata rispetto alle condizioni di carico e movimentazione definite.
La geometria dello stampo determina dove è effettivamente necessario il materiale
Una delle caratteristiche importanti della produzione di pallet in legno stampato è che il pallet può essere formato come una struttura tridimensionale integrata. Invece di fare affidamento solo su tavole e blocchi uniformi, gli ingegneri possono creare nervature, piedi, transizioni curve e zone di ingresso delle forche rinforzate direttamente nello stampo.
Ciò rende possibile posizionare più materiale dove la domanda strutturale è elevata e ridurre il materiale non necessario dove le sollecitazioni sono inferiori.
| Zona pallet | Domanda meccanica primaria | Tipica strategia di controllo del peso |
| Centro del ponte | Carico di carico flettente e distribuito | Utilizzare nervature o contorni per aumentare la rigidità senza aumentare uniformemente lo spessore |
| Piedi | Compressionee, stacking e impatto locale | Mantenere materiale e densità locali sufficienti |
| Aree di ingresso delle forche | Manipolazione e impatto ripetuti | Rinforza la geometria attorno alle zone di contatto |
| Angoli | Gestire l'impatto e lo stress locale | Mantieni uno spessore controllato e transizioni fluide |
| Superfici a basso stress | Domanda strutturale limitata | Rimuovere il volume non necessario qualora i test ne confermino la sicurezza |
Le nervature possono aggiungere rigidità senza aggiungere spessore all'intero piano
Aumentare lo spessore di un intero piano di pallet è un modo semplice per aggiungere materiale, ma raramente è il modo più efficace per aumentare la rigidità. Le nervature posizionate correttamente possono aumentare la profondità della sezione della struttura e migliorare la resistenza alla flessione concentrando il materiale lungo importanti percorsi di carico.
Lo stesso principio è ampiamente utilizzato nei componenti industriali stampati: la geometria svolge parte del lavoro strutturale in modo che il materiale non debba fare tutto da solo attraverso la massa.
I piedi e le zone di transizione non possono essere alleggeriti indiscriminatamente
I piedi del pallet trasportano carichi concentrati e li trasferiscono sul ponte. Le zone di collegamento dei piedi, delle centine e del ponte principale possono quindi subire elevate sollecitazioni locali.
Se l'alleggerimento crea bruschi cambiamenti di spessore o materiale insufficiente attorno a queste transizioni, il pallet può sviluppare zone deboli anche se la sua densità media rimane accettabile. Transizioni arrotondate, raggi adeguati e rinforzo locale controllato possono aiutare a distribuire lo stress in modo più efficace.
Lezione di progettazione: Rimuovere 500 grammi da un'area della coperta a basso stress può avere un effetto minimo sulle prestazioni. Rimuovere la stessa quantità da una transizione critica del piede o della costola può avere conseguenze strutturali molto più grandi.
Il controllo della densità è importante quanto la geometria del pallet
Il peso del pallet è strettamente correlato al volume stampato e alla densità del materiale. Anche quando due pallet provengono dallo stesso stampo, i cambiamenti nel peso della carica, nell’umidità, nell’impaccamento delle particelle o nel comportamento di pressatura possono produrre pesi finiti diversi.
Una densità maggiore spesso migliora il contatto delle particelle e può aumentare la rigidità strutturale, ma massimizzare la densità non è automaticamente desiderabile. Una densità eccessiva aumenta il consumo di materie prime e la massa dei pallet e può fornire poco valore aggiuntivo una volta raggiunte le prestazioni richieste.
All'altra estremità dell'intervallo, una densità insufficiente può comportare un'eccessiva porosità, uno scarso legame locale, una maggiore deflessione e una ridotta resistenza all'impatto.
Principio di ottimizzazione del peso Puntare alla densità stabile più bassa che soddisfi ripetutamente le prestazioni strutturali richieste dal pallet.
La densità media non racconta tutta la storia
Due pallet possono avere esattamente lo stesso peso finito ma avere prestazioni diverse perché il loro materiale è distribuito in modo diverso.
Consideriamo due pallet di uguale massa. Nella prima, il materiale sufficiente viene concentrato attorno ai piedi, alle costole e ad altre strutture portanti. Nella seconda, il materiale in eccesso rimane nelle aree a basso stress mentre i piedi sono relativamente poco riempiti. Le scale mostrano lo stesso numero, ma la loro efficienza strutturale è diversa.
Per questo motivo i produttori devono controllarli entrambi densità complessiva e distribuzione della densità locale . Il caricamento coerente dello stampo, il flusso delle particelle e la pressatura sono essenziali per raggiungere questo equilibrio.
La dimensione delle particelle influisce sull'efficienza dell'utilizzo del materiale
I residui di legno riciclato utilizzati per i pallet stampati possono contenere particelle di diverse dimensioni e forme. Tale distribuzione influisce sulla facilità con cui il materiale riempie lo stampo, sulla densità delle particelle che si impacchettano insieme e sulla quantità di legante necessaria per creare una struttura stabile.
Le particelle sovradimensionate possono rendere difficile il riempimento delle sezioni sottili
Le particelle di grandi dimensioni potrebbero non distribuirsi facilmente nelle nervature strette, negli angoli o nelle caratteristiche stampate profonde. Un riempimento inadeguato può creare vuoti o aree a bassa densità, portando i produttori a compensare aumentando il peso complessivo della carica. Ciò aggiunge massa senza necessariamente risolvere il vero problema.
Multe eccessive possono aumentare la domanda di raccoglitori
Le particelle molto fini hanno un'area superficiale elevata rispetto alla loro massa. Quando la percentuale di particelle fini aumenta in modo significativo, la domanda di adesivo e il comportamento di lavorazione possono cambiare. Una formulazione progettata per una distribuzione di particelle può quindi diventare meno efficiente se la materia prima si sposta verso materiale molto più fine.
| Condizione della materia prima | Possibile effetto di produzione | Possibile conseguenza sul peso |
| Troppe particelle sovradimensionate | Scarsa compilazione delle aree dettagliate | Potrebbe essere utilizzato un costo aggiuntivo per compensare |
| Multe eccessive | Maggiore area superficiale e diversa richiesta di legante | Potenziale aumento della resina o della densità |
| Miscela di particelle altamente variabile | Modifica della densità apparente tra i lotti | Il peso del pallet finito diventa meno stabile |
| Distribuzione controllata delle particelle | Riempimento e compattazione più prevedibili | Carica e peso finito più stabili |
L’obiettivo non è quindi quello di identificare una dimensione particellare universale per ogni pallet stampato. I produttori stabiliscono una distribuzione delle dimensioni delle particelle che funziona con la geometria specifica dello stampo, il sistema legante, le condizioni della pressa e le prestazioni del pallet richieste.
L'ottimizzazione dei leganti può ridurre la massa, ma troppo poco crea falsi risparmi
Anche l’adesivo contribuisce alla massa e al costo totale del pallet. Ridurre il dosaggio del legante può sembrare una semplice strategia di alleggerimento, ma la relazione tra il contenuto del legante e le prestazioni non è lineare.
Se i livelli di legante scendono al di sotto dell'intervallo di lavorazione convalidato, i produttori potrebbero riscontrare una riduzione dei legami interni, una maggiore sensibilità all'umidità, prestazioni di impatto più deboli o un aumento del tasso di scarti. Qualsiasi piccolo risparmio di materiale può rapidamente scomparire se più pallet non superano l'ispezione o funzionano male in servizio.
Una migliore distribuzione può essere più preziosa di una maggiore quantità di adesivo
Una sfida comune del processo è la distribuzione non uniforme del legante. Alcune aree della miscela di fibre possono diventare ricche di resina mentre altre ricevono adesivo insufficiente. Aumentare il dosaggio totale del legante può parzialmente nascondere il problema, ma non risolve la sottostante mancanza di uniformità.
Un'umidità più uniforme delle fibre, una distribuzione controllata delle particelle, una viscosità adesiva stabile e una miscelazione efficace possono consentire ai produttori di ottenere incollaggi affidabili senza utilizzare una quantità eccessiva di resina come margine di sicurezza.
L’efficienza dei materiali non deriva solo dalla riduzione delle specifiche. Migliorare la coerenza del processo può ridurre la necessità di fibre e leganti in eccesso precedentemente aggiunti per compensare le variazioni di produzione.
Il controllo del peso della carica previene sia i pallet sovrappeso che quelli deboli
Prima della pressatura a caldo, nello stampo viene introdotta una quantità misurata di fibra e legante preparati. Questo è comunemente indicato come addebito. La consistenza di questa carica ha un'influenza diretta sul peso del pallet finito.
Una carica eccessiva può produrre un pallet sovrappeso, aumentare il consumo di materiale e contribuire alla formazione di bave attorno alle aree di separazione dello stampo. Una carica insufficiente può creare riempimenti incompleti, nervature sottili, piedi deboli o zone a bassa densità.
Preparazione delle materie prime → Miscelazione del legante → Carica misurata → Pressatura a caldo → Peso del pallet finito
Il dosaggio basato sul peso è particolarmente utile quando è coinvolta la fibra riciclata poiché la densità apparente può cambiare tra i lotti di materiale. Il volume di una tramoggia che ieri conteneva una determinata massa, oggi può contenere una massa diversa se cambiano le dimensioni delle particelle, l'umidità o la compattazione.
Anche il peso del pallet finito è un segnale di produzione
I produttori possono utilizzare il peso finito come qualcosa di più di una specifica di prodotto. Può funzionare come un indicatore precoce del controllo del processo.
Se i pallet dello stesso stampo diventano gradualmente più pesanti, la causa potrebbe includere l'aumento del peso della carica, il cambiamento dell'umidità, una diversa densità apparente della materia prima o una maggiore aggiunta di legante. Se la variabilità del peso aumenta improvvisamente, può indicare che la preparazione del materiale a monte è diventata meno stabile.
| Andamento del peso | Possibile area da indagare |
| Peso medio in graduale aumento | Impostazioni di carica, umidità, dosaggio del legante o densità della materia prima |
| Peso medio in graduale diminuzione | Sottocarico, modifiche del flusso di materiale o calibrazione del dosaggio |
| Variazione di peso in aumento | Consistenza della materia prima, variazione di umidità o instabilità del dosaggio |
| Peso corretto ma risultati del test più deboli | Distribuzione della densità, condizioni di incollaggio o di pressatura piuttosto che massa totale |
La pressatura a caldo determina se meno materiale può ancora funzionare in modo affidabile
Il design leggero dipende da un processo di stampaggio stabile. Anche un pallet ben progettato con materiale preparato con cura può perdere prestazioni se la pressione, la temperatura o il tempo di indurimento variano oltre la finestra di produzione convalidata.
Pressione
Controlla il consolidamento, il contatto delle particelle e la densità strutturale finale. Una pressione insufficiente potrebbe lasciare regioni scarsamente consolidate.
Temperatura
Influisce sulla polimerizzazione del legante, sul comportamento della fibra di legno e sul movimento dell'umidità durante il ciclo di stampaggio.
Tempo di permanenza
Fornisce tempo per il consolidamento e la polimerizzazione dell'adesivo. Un tempo insufficiente può lasciare il legame interno incompleto.
Umidità
Interagisce con il trasferimento di calore, la plastificazione delle fibre e la generazione di vapore durante la pressatura.
Questa relazione spiega perché la riduzione materiale dovrebbe solitamente seguire la stabilizzazione del processo piuttosto che precederla. Se un produttore riduce il peso della carica prima che umidità, temperatura e dosaggio siano sotto controllo, la variazione naturale della produzione potrebbe spingere alcuni pallet al di sotto della soglia prestazionale richiesta.
Un approccio più affidabile consiste nello stabilire una linea di base stabile, ridurre il peso in fasi controllate, testare il pallet risultante e identificare il punto in cui un’ulteriore riduzione del materiale inizia a compromettere la rigidità, la durata o le prestazioni di movimentazione.
Come i produttori verificano che un pallet più leggero sia ancora abbastanza resistente
Un design più leggero non dovrebbe essere approvato solo in base all'aspetto o al calcolo del risparmio di peso. Le prestazioni devono essere verificate sul pallet finito in condizioni di carico rappresentative dell'applicazione prevista.
La norma ISO 8611-1:2025 fornisce metodi di prova per valutare i nuovi pallet piatti e raggruppa tali metodi attorno alle prove di carico nominale, alle prove di carico di lavoro massimo e al confronto della durabilità. La norma ISO 8611-2:2025 affronta i requisiti prestazionali per stabilire i carichi nominali e selezionare i test per diversi ambienti di movimentazione.
Gli standard rafforzano inoltre un importante principio ingegneristico: i test di carico in laboratorio non eliminano il valore della convalida di un progetto specifico di pallet nel suo ambiente operativo reale.
Dimensioni Verificare le dimensioni complessive, la geometria del piede, le aperture della forcella e le caratteristiche critiche dello stampo.
Peso finito Confermare che la produzione rimanga all'interno dell'intervallo di produzione definito.
Flessione e deflessione Valutare come si comporta il pallet in condizioni di supporto e carico utile rilevanti.
Compression Controllare il trasferimento del carico attraverso ponti, piedi e strutture di impilamento.
Gestione dinamica Valutare l'ingresso ripetuto del carrello elevatore, il movimento e gli stress pratici di movimentazione.
Durabilità Determinare se la movimentazione ripetuta modifica le prestazioni dei pallet nel tempo.
Ogni modifica relativa alla riduzione del peso ha una variabile prestazionale che deve essere ricontrollata
| Modifica dell'ottimizzazione | Cosa dovrebbe essere rivalidato? |
| Ridurre lo spessore del ponte | Rigidità alla flessione e deflessione |
| Ridurre il peso totale della carica | Prestazioni di carico complessive e riempimento dello stampo |
| Modificare la geometria delle nervature | Tensioni locali e rigidezza dell'impalcato |
| Ridurre il dosaggio del legante | Incollaggio interno e prestazioni di umidità |
| Ridurre la densità media | Durata agli urti, alla compressione e alla maneggevolezza |
| Modificare la distribuzione delle particelle | Consistenza del ripieno, forza e variazione di produzione |
Questo è anche il motivo per cui i valori di carico sui pallet non dovrebbero essere interpretati senza contesto. Il carico statico, la movimentazione dinamica e le condizioni supportate o su scaffalature possono imporre requisiti molto diversi sullo stesso pallet.
Il peso inferiore del pallet può ridurre i costi oltre alle materie prime
Una volta preservata la resistenza richiesta, il peso inferiore del pallet può generare vantaggi oltre al semplice risparmio di fibra di legno.
Potrebbe essere disponibile un carico utile maggiore nelle spedizioni con peso limitato
Consideriamo una spedizione illustrativa che utilizza 1.000 pallet. Se l'ottimizzazione tecnica riduce ciascun pallet di 2kg senza modificarne le prestazioni richieste, la spedizione trasporta 2.000 kg di massa della tara del pallet in meno.
Ciò non produce automaticamente un risparmio di trasporto. Se il camion o il container raggiunge il limite di volume molto prima del limite di carico utile, il vantaggio potrebbe essere limitato. Ma nelle spedizioni con vincoli di peso, una tara del pallet inferiore può lasciare più capacità disponibile per le merci commerciali.
La massa inferiore può semplificare la movimentazione dei pallet vuoti
Il peso influisce anche sui movimenti prima e dopo il trasporto del carico sul pallet. Le grandi operazioni logistiche possono gestire migliaia di pallet vuoti tra linee di produzione, magazzini e aree di sosta. La riduzione della massa non necessaria può migliorare l'efficienza della movimentazione dei materiali se ripetuta su grandi volumi di pallet.
L'efficienza dei materiali supporta un prodotto più efficiente in termini di risorse
L’utilizzo di meno fibre e leganti per la stessa funzione logistica richiesta può anche migliorare l’efficienza dei materiali. Tuttavia, questo vantaggio esiste solo se il pallet più leggero mantiene le prestazioni previste e non aumenta i danni o la sostituzione prematura.
Calcolo illustrativo del risparmio di peso
2 kg Riduzione del peso per pallet
1.000 Pallet spediti
2.000 chilogrammi Meno massa di imballaggio spostata
Questo esempio illustra solo l'effetto del peso della tara del pallet. Il risparmio effettivo sul trasporto dipende dai limiti di carico utile, dal volume della spedizione, dalle dimensioni del pallet e dalla configurazione del trasporto.
L’obiettivo non è il pallet più leggero: è il pallet più efficiente
L’ottimizzazione del peso nella produzione di pallet in legno stampato è in definitiva un esercizio di efficienza strutturale. I produttori non possono ottenere un alleggerimento affidabile semplicemente rimuovendo le fibre o riducendo il dosaggio dei leganti nell’intero prodotto.
Invece, i progetti di successo si coordinano geometria dello stampo, posizionamento delle nervature, densità locale, distribuzione delle particelle, controllo dell'adesivo, peso della carica e condizioni di stampa a caldo . Il materiale viene preservato attorno alle aree critiche di carico e ridotto solo laddove analisi e test tecnici dimostrano che non è necessario.
Il risultato non dovrebbe essere giudicato solo dal peso del pallet. Un pallet veramente efficiente utilizza la quantità minima pratica di materiale pur continuando a fornire la stabilità dimensionale, le prestazioni di carico e la durata di movimentazione richieste dal sistema logistico.
Stai valutando il peso e i requisiti di carico del pallet in legno stampato?
Ronsun Import & Export Co., Ltd. fornisce soluzioni di pallet in legno stampato per la logistica industriale, lo stoccaggio e le spedizioni internazionali. Le specifiche del pallet possono essere valutate in base alle dimensioni, al peso del carico, ai metodi di movimentazione, alle condizioni di stoccaggio e ai requisiti applicativi.
Domande frequenti
Un pallet in legno stampato più leggero ha automaticamente una resistenza inferiore?
No. Le prestazioni del pallet dipendono dalla geometria strutturale, dalla densità locale, dalla distribuzione delle fibre, dalle prestazioni del legante e dalle condizioni di produzione. Un pallet più leggero con nervature efficienti e aree portanti adeguatamente rinforzate può funzionare in modo diverso da un design più pesante che utilizza il materiale in modo meno efficiente.
Cosa determina il peso di un pallet in legno stampato?
Fattori importanti includono dimensioni e geometria del pallet, densità stampata, peso della carica di fibra, contenuto di umidità, dosaggio del legante e distribuzione del materiale nello stampo.
I produttori possono semplicemente ridurre la quantità di fibra di legno per rendere un pallet più leggero?
La riduzione della fibra senza riprogettazione e test può creare un riempimento incompleto, aree a bassa densità, deflessione eccessiva o piedi e costole deboli. La riduzione del peso dovrebbe essere effettuata in fasi controllate e seguita da una validazione dimensionale e prestazionale.
In che modo le nervature contribuiscono a ridurre il peso dei pallet stampati?
Le nervature aumentano la profondità strutturale e la rigidità in aree selezionate, consentendo ai produttori di rinforzare importanti percorsi di carico senza rendere l'intero piano del pallet più spesso in modo uniforme.
Perché due pallet in legno stampato con lo stesso peso possono avere una resistenza diversa?
La massa totale non mostra dove si trova il materiale. Le differenze nella densità locale, nella geometria delle nervature, nella distribuzione del legante, nell'impaccamento delle particelle e nelle condizioni della pressa possono produrre prestazioni strutturali significativamente diverse con lo stesso peso finito.
In che modo gli acquirenti dovrebbero confrontare il peso del pallet e la capacità di carico?
Gli acquirenti dovrebbero considerare le condizioni di carico dichiarate, il metodo di supporto del pallet, la deflessione, l'ambiente di movimentazione e la durata piuttosto che confrontare solo la massa del pallet con una cifra di carico principale. Le condizioni statiche, dinamiche e di scaffalatura possono porre esigenze molto diverse sul pallet.